Norsk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
I. Generell layouttegning
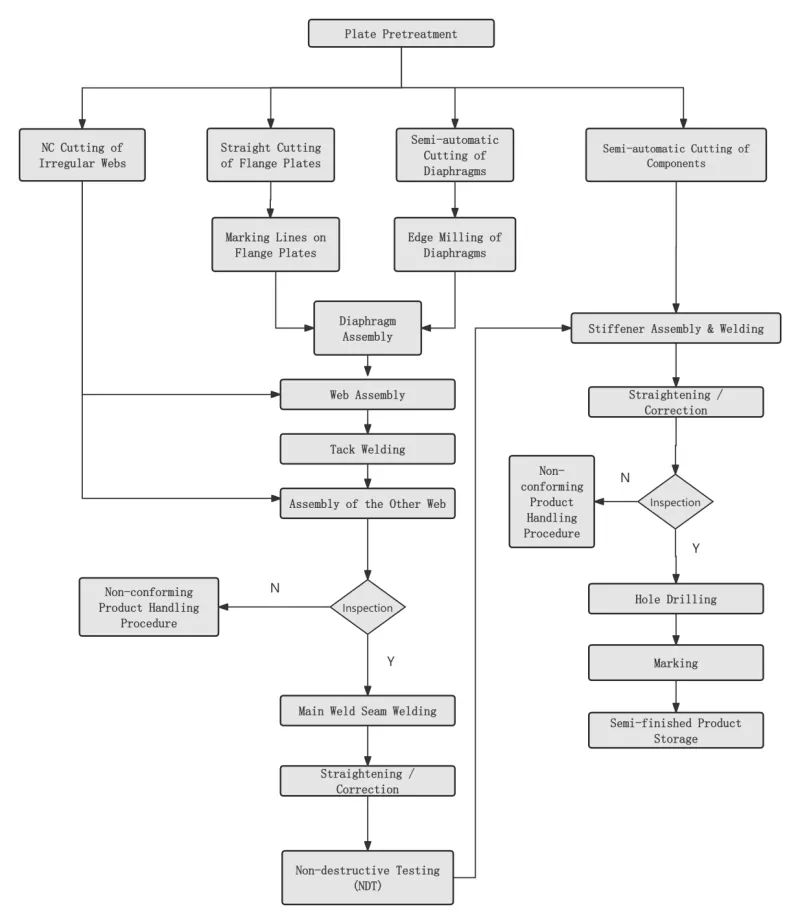
Ⅱ. Nøkkelprosess
|
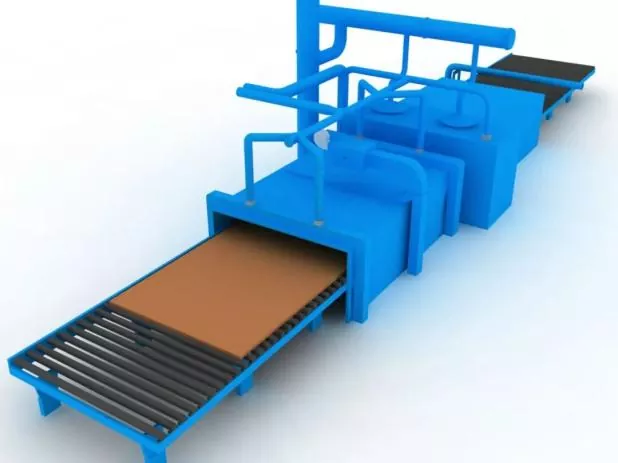
Trinn 1 Forbehandling av stålplateoverflate |
Utført i samsvar med design- eller prosesskrav før stålplateblanking. |
|
|
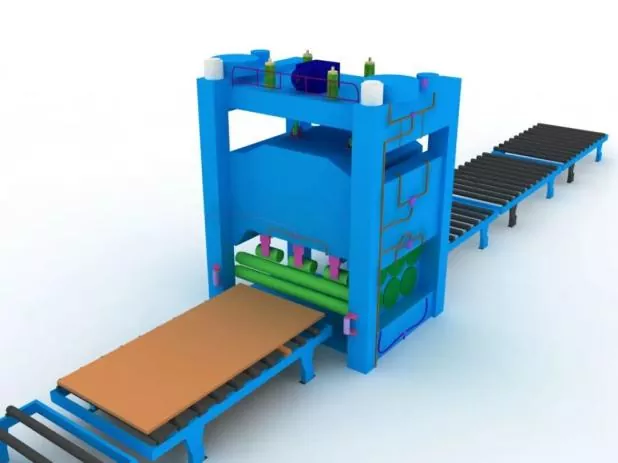
Trinn 2 Stålplateretting |
Total utretting skal utføres etter forbehandling av stålplate for å sikre blankingsnøyaktighet og avlaste intern restspenning av stålplaten. |
|
|
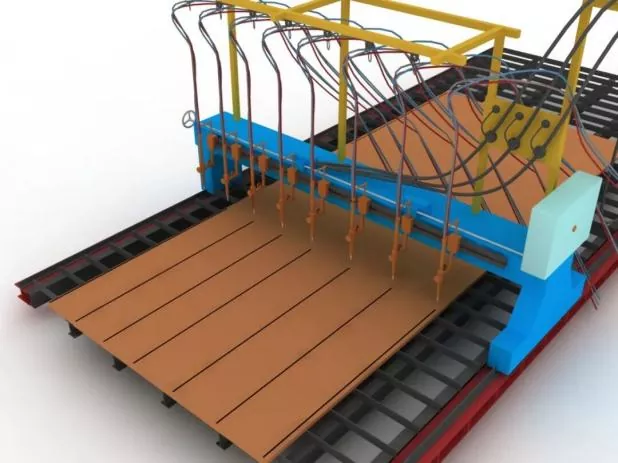
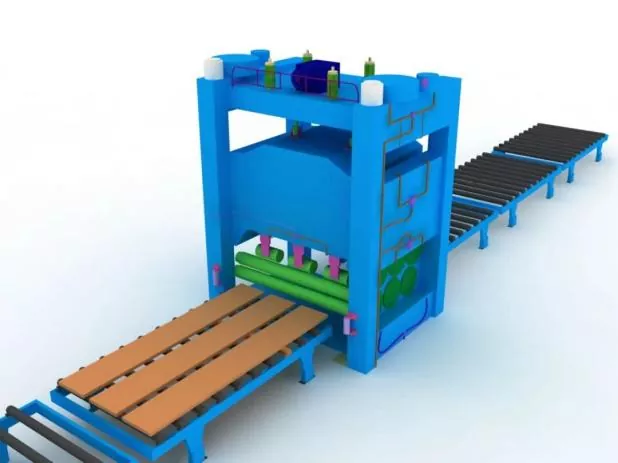
Trinn 3 Kutt og blanking av deler |
Før du skjærer, må du justere skjæremaskinen, bekrefte dysemodellen og kontrollere lufttrykkets stabilitet. |
|
|
Under kutting, forvarm først skjæresømmen på stålplaten, og kontroller skjærehastigheten strengt. |
||
|
Trinn 4 Sekundær retting av deler |
Utføres etter blanking av stålplater for å sikre monteringsnøyaktighet og redusere intern restspenning av stålplater. |
|
|
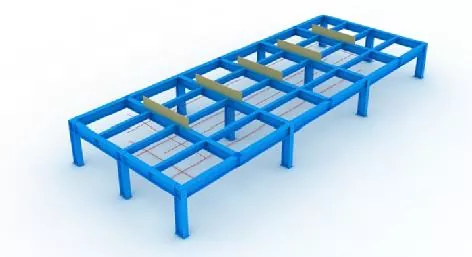
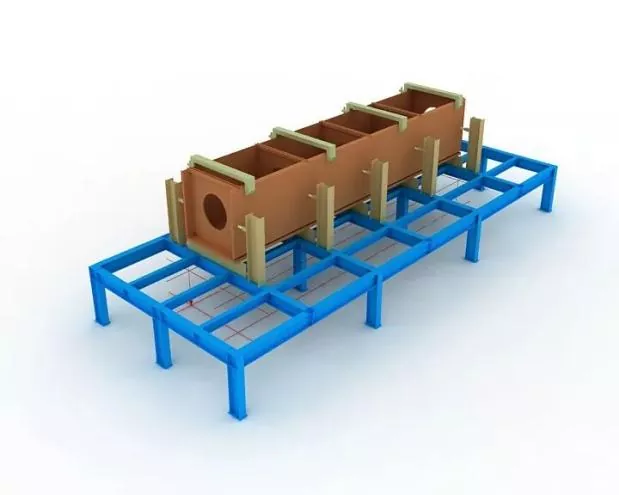
Trinn 5 Innstilling av jigger og layoutlinjer |
Før montering skal layoutlinjer og jigger settes først. |
|
|
Ved montering av jigg skal det horisontale nivået til toppåpningen sikres, og tilstrekkelig stivhet og styrke skal sikres. |
||
|
Alle jigger og layoutlinjer kan kun tas i bruk etter å ha blitt inspisert og godkjent av utpekt personell. |
||
|
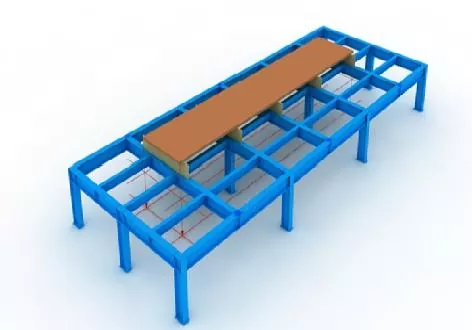
Trinn 6 Plassering av nedre panel |
Nøyaktig plassert med lodd og layoutlinjer. |
|
|
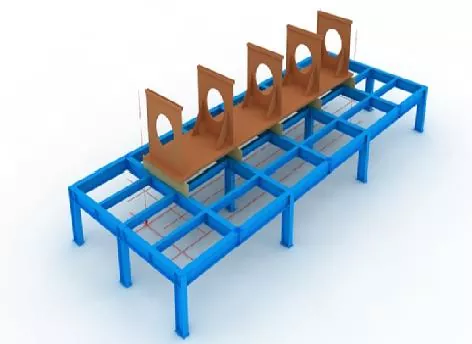
Trinn 7 membranmontering |
Før montering av membraner, marker posisjoneringslinjer på det nedre panelet, og fjern flytende rust på begge sider av linjene med en slipeskive. |
|
|
Etter at membranene er reist, fikser du dem ved stiftsveising. |
||
|
Trinn 8 Nettsamling |
Etter at banen er satt sammen og kvalifisert, jekk den tett mot membranen med en jekk, og fiks den deretter ved hjelp av heftsveising.
|
|
|
Trinn 9 Montering av øvre panel |
Fullfør nøyaktig plassering av det øvre panelet med lodd, og fiks deretter ved stiftsveising. |
|
|
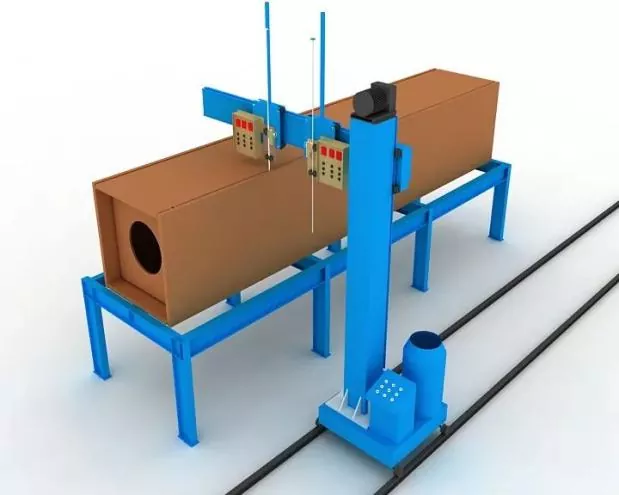
Trinn 10 Diaphragm Electroslag Welding |
Ensidig elektroslaggsveising er tatt i bruk for membraner. |
|
|
Kobberhylser for lysbuestart og -slukking skal monteres ved øvre og nedre åpninger av elektroslaggsveisehull under sveising. |
||
|
Sveisestrøm og spenning skal kontrolleres strengt gjennom hele sveiseprosessen, og det skal tas hensyn til å observere fargeendringen til elektroslaggsveiseområdet på banen. |
||
|
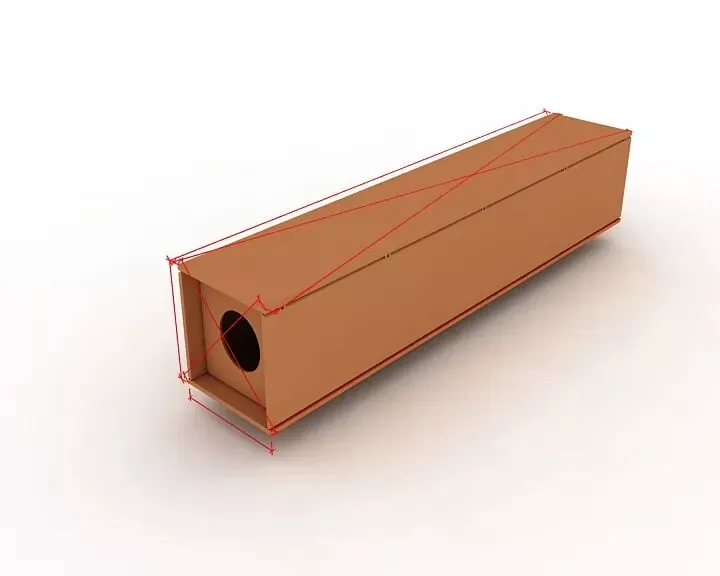
Trinn 11 Generell inspeksjon |
Under inspeksjon, fokuser på å kontrollere om komponentlengde, diagonalmål og endesnittdimensjoner oppfyller design- og spesifikasjonskravene, og korriger alle deler utenfor toleranse. |
|
|
Trinn 12 Endfresing |
Fres endeflaten etter montering og sveising. |
|
|
Garanterer jevnheten til elementene og parallelliteten mellom endeflaten og fresen. |
||
|
Trinn 13 Sandblåsing og rustfjerning |
Fullfør rustfjerning ved sandblåsing etter behov etter sveising, og overfør deretter til beleggkonstruksjon. |
|
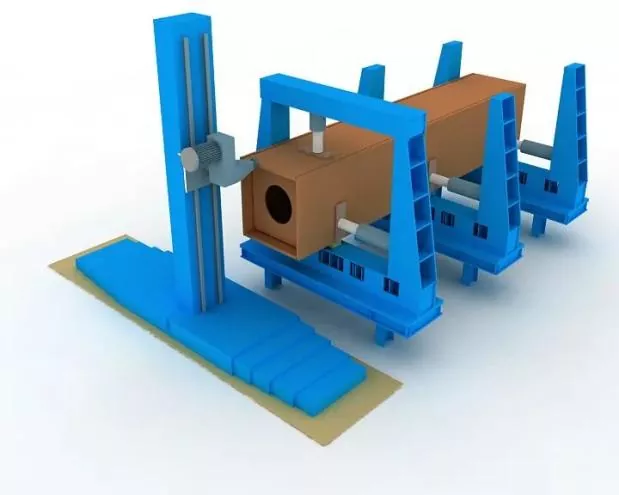
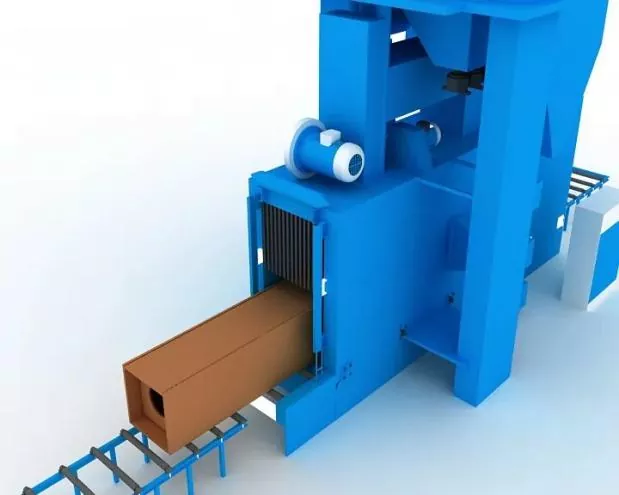
Ⅲ. Spesifikasjoner for montering, posisjonering og sveising
|
Monteringsnøyaktighet |
Under montering: ● Passende begrensninger skal vedtas for å kontrollere sveisedeformasjon. ● Sveisekrympetilskudd og rimelig omvendt deformasjon skal reserveres for å kontrollere komponentdimensjoner og sikre riktig form. |
|
De tillatte avvikene for fabrikasjon og montering av sveisede forbindelser, så vel som dimensjonstoleransene til konstruksjonskomponenter, skal være i samsvar med kravene i Code for Accept of Construction Quality of Steel Structures (GB 50205). |
|
|
Monteringsposisjoneringssveising |
Det skal implementeres ved halvautomatisk solid wire gas metal buesveising (GMAW). |
|
Sveiser |
Sveisere som er engasjert i monteringssveising skal inneha de tilsvarende kvalifikasjonssertifikatene spesifisert i den tekniske spesifikasjonen for sveising av bygningsstålkonstruksjoner (JGJ81). |
|
Plassering av heftesveiser |
Plassering av heftesveiser: Heftesveiser skal unngå starten og slutten av formelle sveiser, og skal ikke plasseres på hjørner, kanter, ender og andre kritiske områder utsatt for strukturell styrke og utførelsesfeil. |
|
For T-skjøter, heftsveising: Skal utføres symmetrisk på begge sider; i mellomtiden skal heftsveising inne i sporet unngås så mye som mulig. For helgjennomtrengningssporsveising: Tittsveising skal utføres på sporet for ryggfuging, f.eks. |
|
|
Monterings- og sveiseposisjonene til sveisestøtteplater samt avløps- og avløpsplater skal være i samsvar med relevante standarder |
|
|
Sveisematerialer |
Sveisematerialer som brukes til montering og heftsveising skal være i samsvar med de for formell sveising, det vil si at de samme sveisematerialene som ved offisiell sveising skal brukes. |
|
For monteringssveising mellom høyfast stål og lavfast stål skal sveisematerialer velges i henhold til lavfast stålkvalitet. |
Relaterte nyheter
- Nasjonaldagshilsen fra Eihe Stålkonstruksjon
- Vellykket første heising! Asia Pacific Marokko-prosjektet utført av Eihe Steel
- Kvalifikasjonsfornyelse godkjent! Eihe utvider stadig det globale markedsfotavtrykket
- EHSS stålkonstruksjonslevering til flyplasser og stasjoner
- Fokus på global utvikling: Shandong Steel Structure Industry Association holder vellykket erfaringsutvekslingskonferanse om industriell internasjonalisering
- EHSS var utelukkende vert for det åttende Shandong Steel Structure High-Quality Development Forum og 2026 SSSIA årlige konferanse i Qingdao med full suksess
Legg igjen en melding