Norsk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analyse av produksjonsteknologi for stålkonstruksjoner
Ⅰ. Oversikt
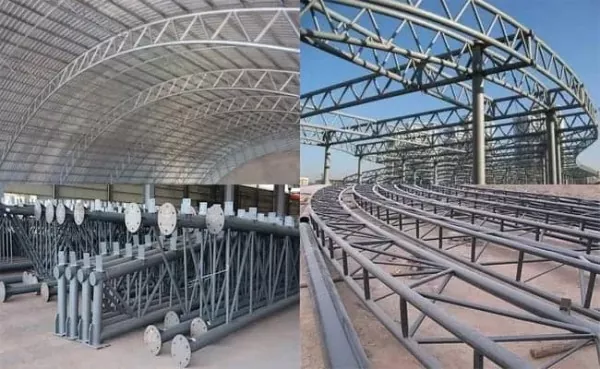
Fremstilling av stålkonstruksjoner prosessen med å konvertere designtegninger til fysiske strukturelle komponenter. Kjernen er å bearbeide stålmaterialer til kvalifiserte stålkonstruksjonselementer i samsvar med designkravene gjennom fabrikkproduksjonsprosedyrer, samtidig som seksjonsegenskapene til stål i hovedsak holdes uendret.
Produksjonsteknologien til stålkonstruksjoner er generelt lik den for mekanisk produksjon. Men gitt at stålkonstruksjonsprodukter til slutt settes sammen på byggeplasser, legger prosessene større vekt på presisjonskontroll og deformasjonsforebygging.
Ⅱ. Prosessflytskjema for produksjon av stålstruktur
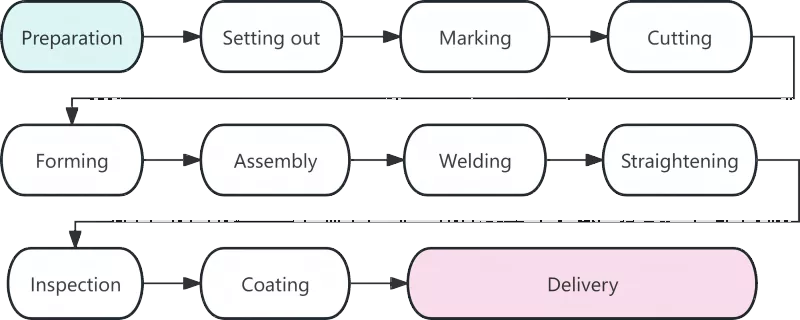
Ⅲ. Detaljert analyse av hver arbeidsprosedyre
|
Behandle |
Beskrivelse |
|
Materialforberedelse |
Materialforberedelse markerer starten på produksjon av stålkonstruksjoner, og kvaliteten påvirker alle påfølgende arbeidsprosedyrer direkte. Kjerneoppgavene på dette stadiet inkluderer materialaksept, retting og overflaterengjøring. Etter at stålmaterialer ankommer fabrikken, skal materialsertifikatene deres kontrolleres mot de faktiske produktene. Ny inspeksjon av kjemisk sammensetning og mekaniske egenskaper skal foretas for stål som brukes i større konstruksjonskomponenter. Deformert stål forårsaket under transport skal rettes ut med rulleretter eller hydrauliske jekkemaskiner. Erfaring viser at omtrent 80 % av dimensjonsfeil i blanking skyldes urettede råmaterialer. |
|
Lofting |
Lofting er det første kritiske trinnet for presisjonskontroll i stålkonstruksjonsproduksjon. På dedikerte plattformer eller layouttabeller tegner teknikere fullskala komponentskjøter og konturer i forholdet 1:1 i samsvar med designtegninger for å definere formene til delene. I tillegg til å verifisere tegningsdimensjoner, skal det reserveres sveisekrympegodtgjørelse som kreves av relevante prosesser. Generelt skal det settes av 1 til 1,5 millimeter for hver stussveis. |
|
Merking |
Også kjent som scribing refererer merking til prosedyren for å bruke maler for å merke hullposisjoner og maskineringslinjer for komponentkonturer på stålplater og seksjoner. Prinsippet om "store deler først, små deler senere" følges for å maksimere materialutnyttelsesgraden. Gjennom optimalisert layout kan den totale materialutnyttelsesgraden nå over 85 %, og den kan til og med overstige 92 % etter hekkeoptimalisering. |
|
Kutting |
Kutting er prosessen med å separere råvarer i individuelle deler langs markerte linjer. De vanlige skjæremetodene inkluderer gasskjæring, plasmaskjæring og laserskjæring. Den utbredte bruken av skjæreteknologi for numerisk kontroll har forbedret presisjonen og effektiviteten ved fremstilling av stålkonstruksjoner. Noen kutteflater er kvalifisert for direkte sveising uten sekundærkantbehandling. |
|
Forming |
Ikke-lineære komponenter som buede bjelker og bøyde rør skal formes via kaldbøyning eller varmbøyning. Kaldbøying utføres ved romtemperatur og gjelder for vanlige buede komponenter. For varmbøying varmes stål opp til 900-1100°C før bøying, noe som brukes for tykke plater eller komponenter med små bøyningsradier. |
|
Forsamling |
Montering betyr å kombinere bearbeidede deler som påkrevd i tegningene og midlertidig fikse dem ved stiftsveising. Standard monteringsprosedyre er som følger: Slip skjøtesømmer på flensplater → Fjern grader på baneplater → Oppnå nøyaktig posisjonering med en monteringsmaskin → Komplett montering av ensidig T-seksjonsstål → Vend sammenstillingen og fullfør den totale formingen. |
|
Sveising |
Sveising er kjerneprosedyren i produksjon av stålkonstruksjoner med høye tekniske krav og streng kvalitetskontroll. De vanligste sveisemetodene inkluderer automatisk neddykket buesveising, CO₂-gassskjermet sveising og skjermet metallbuesveising. |
|
Retting |
Termisk spenning generert under sveising vil forårsake komponentdeformasjon, som skal elimineres ved å rette opp for å gjenopprette den opprinnelige geometriske formen. Vanlige rettemetoder inkluderer mekanisk retting, flammeretting og kombinert retting. Oppvarming på samme posisjon skal ikke utføres mer enn tre ganger, og overoppheting er strengt forbudt. |
|
Undersøkelse |
Gjennom hele produksjonsprosessen fungerer inspeksjon som en nøkkelgaranti for produktkvalitet. Trinnvis inspeksjon dekker i hovedsak råvareinspeksjon, prosessinspeksjon og ettersveiseinspeksjon. Fatale defekter som sprekker og ufullstendig fusjon er ikke tillatt inne i sveiser. |
|
Belegg |
Belegg gir anti-korrosjon og brannbeskyttelse for stålkonstruksjoner. Standard malingssystemet består av tre lag: sinkrik epoksyprimer, epoksyglimmermellomstrøk og polyuretan- eller fluorkarbon-toppstrøk. Brannsikkert belegg skal påføres i flere tynne strøk. Omgivelsestemperaturen for belegningsdrift skal ikke være lavere enn 5 °C, den relative fuktigheten skal ikke overstige 85 %, og overflatetemperaturen til stål skal være minst 3 °C høyere enn duggpunktet. |
|
Levering fra fabrikk |
Levering er det siste trinnet i produksjon av stålkonstruksjoner. Komponenter som består siste inspeksjon vil bli tildelt unike serienummer og merker. Komponenter skal pakkes i grupper i henhold til installasjonsrekkefølgen. Treblokker eller gummipakninger skal plasseres mellom komponenter for å forhindre riper i belegget. |
IV. Utviklingstrender for moderne stålkonstruksjonsteknologi
Moderne stålkonstruksjonProduksjonen blir stadig mer intelligent og mekanisert for å forbedre produksjonens presisjon og effektivitet. Numerisk kontrollteknologi, automatisk sveising, BIM-applikasjon og virtuell simulering for forhåndsmontering representerer fremtidens utviklingstrender i bransjen.
Stålkonstruksjonsproduksjon er et komplett system med tett sammenkoblede prosesser, høye presisjonskrav og streng kvalitetskontroll. Hver prosedyre fra layout til belegg påvirker direkte kvaliteten på ferdige produkter. Med den utbredte bruken av intelligente teknologier, vil strengere standarder bli tatt i bruk for stålkonstruksjoner, noe som fører til ytterligere forbedring av produktkvalitet.
Relaterte nyheter
- Hvordan velge passende størrelse for en hestestallkonstruksjon med stålramme?
- Stålkonstruksjon på stedet + integrert heisekonstruksjonsarbeidsflyt + viktige hensyn
- Hvorfor velge en dobbeltlags prefabrikert stålrammehuskonstruksjon for moderne livsstil?
- Ni nøkkelpunkter for design og konstruksjon av fabrikkbygninger med stålkonstruksjoner
- Hvordan kan konstruksjon av hønsehus i stålstruktur forbedre forvaltningen av fjørfefarmer?
- Industribygninger i "lokomotivstil": Skal kontoret med tre etasjer være stål eller betong?
Legg igjen en melding